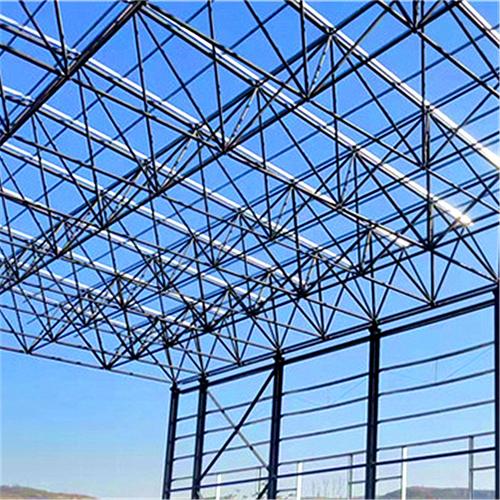
在重型机械、风电塔筒、化工设备及压力容器等领域,大型钢结构件的加工与厚壁卷圆桶的制造是核心环节。这两类产品往往尺寸大、壁厚厚、精度要求高,其加工质量直接决定了整套装备的承载能力、密封性能和使用寿命。本文将从材料选择、成型工艺、焊接控制和后处理等方面,系统介绍大型钢结构件与厚卷圆桶的加工要点。
一、大型钢结构件的加工特点与流程
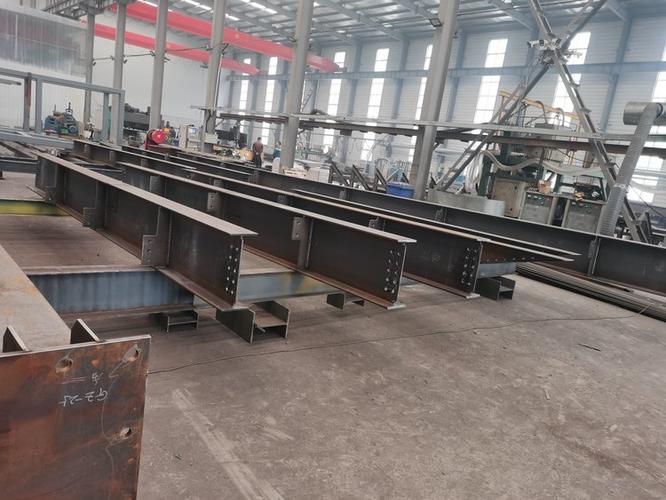
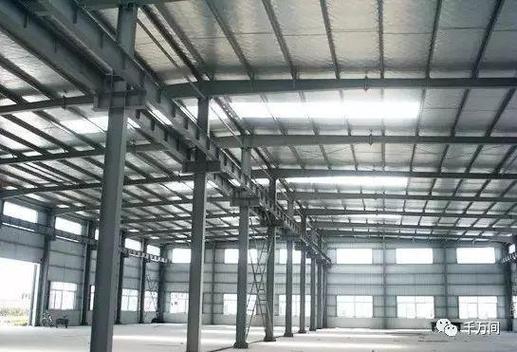
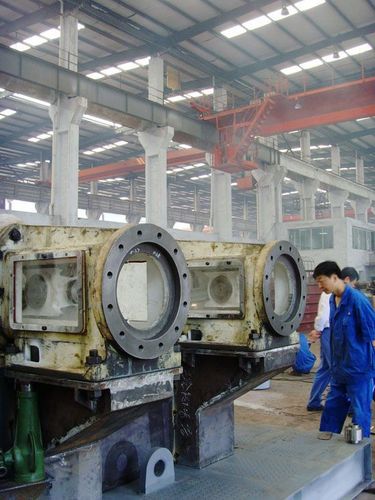
大型钢结构件通常指尺寸超过数米、重量达数吨至数十吨的焊接结构件,如大型底座、横梁、立柱、平台等。其加工流程一般包括:
- 图纸深化与工艺方案:根据设计图纸进行拆图、放样,确定下料尺寸、坡口形式、焊接顺序和吊装方案。
- 材料预处理:对钢板进行矫平、除锈、涂装预处理,必要时进行超声检测以确保内部质量。
- 下料与成型:采用数控火焰/等离子切割、激光切割进行下料;对需要弯曲的零件使用卷板机、折弯机或油压机成型。
- 组装与点焊:在专用胎架上进行组对,利用工装夹具保证各部件的位置精度,然后点焊固定。
- 焊接:根据板厚和材质选用埋弧焊、气体保护焊或手工电弧焊。厚板需预热、控制层间温度,并采用对称焊、分段退焊等减小变形。
- 矫正与机加工:焊后对变形进行火焰矫正或机械矫正;对连接面、孔位进行镗孔、铣削等机加工。
- 表面处理与检验:进行喷砂、涂装,并完成尺寸检验、无损检测(UT、MT、PT)及载荷试验。
关键控制点在于控制焊接变形和保证整体尺寸精度。对于超长、超宽构件,常采用分段制造、现场组焊的方式吊装,降低运输与加工难度。
二、厚卷圆桶的加工工艺
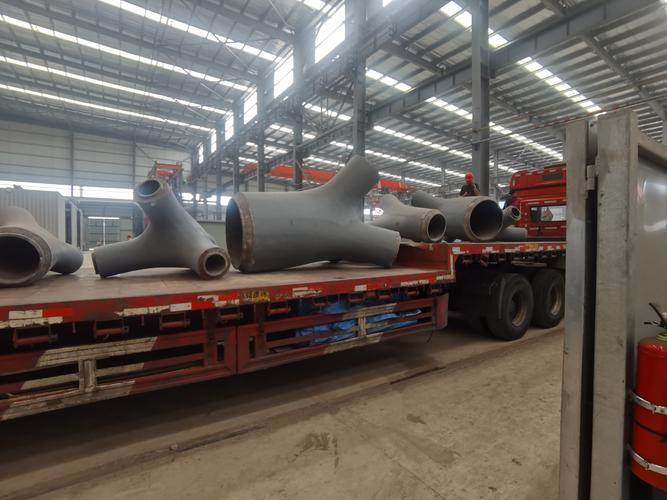
厚卷圆桶指壁厚较厚(通常≥20mm,可达200mm以上)的圆筒形零件,广泛用于风电塔筒、压力容器、回转窑、搅拌罐等。其加工难点在于:卷圆回弹大、焊缝质量要求高、圆度与直线度不易保证。
典型的加工工艺路线为:
- 材料准备:选用具有良好塑性和焊接性能的钢板,必要时进行正火或调质处理。根据筒体直径和板厚计算展开长度,并考虑加工余量。
- 边缘加工:对钢板四周进行刨边或铣边,保证坡口角度和钝边尺寸一致,为后续焊接打好基础。
- 预弯:在卷板机上对板料两端进行预弯,消除直边段,使卷制后圆度均匀。
- 卷圆:采用三辊或四辊卷板机,通过多次进给逐渐将钢板卷成筒形。厚板常需热卷(加热至再结晶温度以上)或温卷,以降低变形抗力、减少回弹。冷卷时需根据回弹量修正卷制半径。
- 纵缝焊接:将卷好的筒体固定,对纵向对接缝进行焊接。通常采用埋弧焊,坡口形式为X形或U形;焊前预热、焊后消氢处理不可少。
- 校圆与焊后矫形:焊后再次上卷板机进行校圆,消除焊接引起的棱角、圆度超差。对局部变形用火焰或液压矫正。
- 环缝组对与焊接:多节筒体对接时,需保证错边量、间隙均匀;焊接时采用转胎或滚轮架匀速转动。
- 无损检测与热处理:对焊缝进行射线或超声检测;根据材料与厚度,必要时进行整体或局部消除应力热处理。
- 机加工与附件焊接:对筒体两端法兰面进行车削、镗孔,焊接接管、支座等附件。
厚卷圆桶的质量关键在于控制回弹与焊接变形,并严防焊缝缺陷。实践表明,预弯到位、分步卷制、合理的焊接顺序以及刚性固定是保证圆度和直线度的有效措施。对于大直径薄壁厚卷桶,还可采用内撑环、米字支撑等工装增加刚性。
三、共性技术与检验标准
不论大型钢结构件还是厚卷圆桶,加工时都要重视以下共性技术:
- 焊接工艺评定与焊工资质:厚板焊接必须依据评定合格的工艺规程执行。
- 尺寸与形位公差控制:利用全站仪、激光跟踪仪测量长距离尺寸;对圆筒的圆度、母线的直线度要专用检具检定。
- 无损检测的合理应用:超声检测宜安排在焊后24小时进行,以及时发现延迟裂纹;必要时增加磁粉或渗透检测。
- 残余应力与变形控制:采用振动时效或热时效降低应力;优化焊接顺序、使用刚性固定和反变形法。
四、
加工大型钢结构件与厚卷圆桶,是涉及材料、成型、焊接、测量多学科的综合制造过程。企业需配备大吨位起重设备、大型卷板机、数控切割机和自动化焊接系统,同时建立严格的过程质量保证体系。只有从下料、成型、焊接到检验的每一个环节都精益求精,才能制造出满足严苛工况要求的高品质重型装备,为风电、化工、冶金等行业的高质量发展提供坚实的基础件。