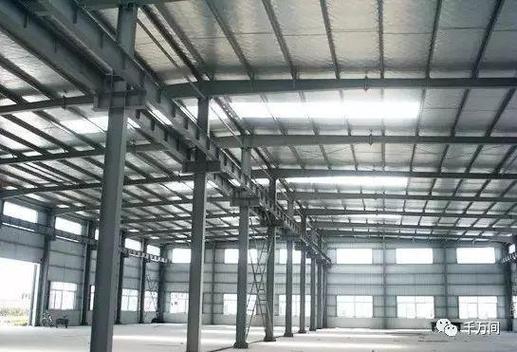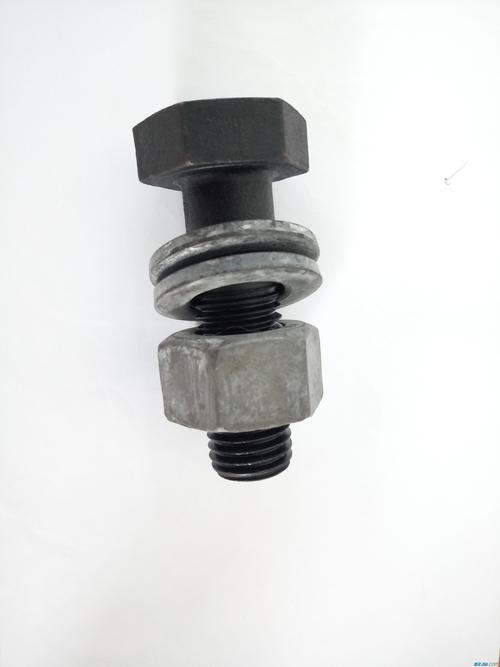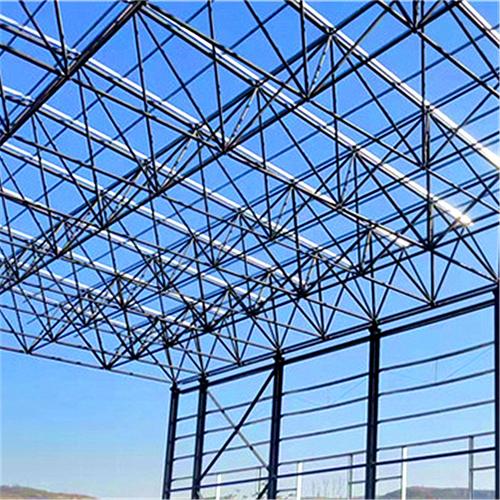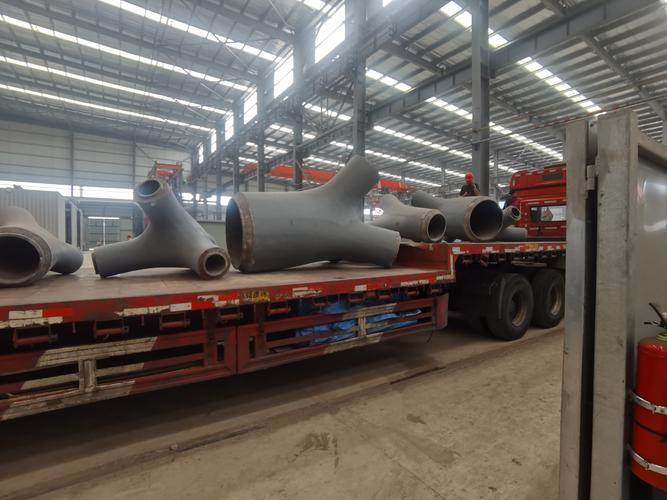
大型钢结构连接件是建筑、桥梁、海洋平台等重型工程中的关键部件,其质量直接决定了整体结构的安全性与耐久性。这类连接件通常承受巨大载荷和复杂应力,因此对材料性能和制造工艺提出了极高要求。冶炼与浇铸作为其生产流程的核心环节,每一步都需精密控制。
一、材料选择与冶炼
大型钢结构连接件多采用低合金高强度钢或特殊合金钢,如Q345、Q420、40Cr等,以兼顾强度、韧性和焊接性。冶炼过程通常分为初炼和精炼两步。
初炼在电弧炉或转炉中进行,主要任务是熔化废钢或铁水,去除部分碳、磷等杂质。随后进入精炼环节,通过LF炉(钢包精炼炉)或VD炉(真空脱气炉)进行脱硫、脱氧、去气及成分微调。精炼的关键在于控制钢水纯净度:氧、氢、氮含量需降至极低水平,硫、磷含量通常要求小于0.015%,以避免铸件产生热裂纹或冷脆。
二、浇铸工艺要点
浇铸是将精炼后的钢水注入铸型,冷却凝固成预定形状的过程。对于大型连接件,常采用砂型铸造或金属型铸造,其中砂型铸造更为普遍,因其适应大尺寸和复杂结构。
浇铸温度需精确控制:过高会导致晶粒粗大、缩孔严重;过低则易产生浇不足或冷隔。通常浇铸温度应高于钢的液相线30~50℃。浇铸速度也需匹配铸件壁厚,厚壁处宜慢速充型以利补缩,薄壁处可适当加快。
为了减少缩孔和疏松,浇铸系统常设计为底注式或阶梯式,并配合冒口和冷铁。冒口用于补缩液态收缩,冷铁则加快局部冷却,细化晶粒。对于特大型连接件,还可采用差压铸造或低压铸造,使钢水在压力下充型,提高致密度。
三、凝固与热处理
浇铸后的凝固过程决定了铸件的宏观与微观组织。需通过数值模拟优化浇冒口系统,确保顺序凝固,即远离冒口处先凝固,冒口最后凝固以持续补缩。
凝固完成后,铸件需经过去应力退火或正火+回火处理。去应力退火温度一般为550~650℃,保温后缓冷,以消除铸造应力,防止后续加工或使用时变形开裂。正火+回火则可细化晶粒、调整力学性能,使强度、塑性和韧性达到最佳匹配。
四、质量检测与控制
大型连接件在冶炼浇铸后必须经过严格检测。化学成分分析、力学性能试验(拉伸、冲击、硬度)是基础。内部缺陷则通过超声波探伤或射线探伤检查,重点排查缩孔、裂纹、夹渣等。对于关键承力件,还需进行100%磁粉探伤或渗透探伤,确保表面无微裂纹。
大型钢结构连接件的冶炼浇铸是一项系统工程,涉及材料、冶金、铸造、热处理等多学科知识。通过精细的冶炼控制、合理的浇铸设计、严格的凝固管理和全面的质量检测,才能制造出满足重型工程需求的高品质连接件。随着模拟仿真技术和智能制造的进步,这一领域正朝着更高效、更可靠的方向持续发展。